


عملیات حرارتی فولاد زنگ نزن آستنیتی، روش ها و مزایای آن
عملیات حرارتی فولاد زنگ نزن آستنیتی از جمله مراحلی است که در ساخت این نوع از فولاد انجام می شود تا عملکرد آن بهبود یابد. عملیات حرارتی این نوع از فولاد ضد زنگ اغلب برای اصلاح ساختار و جهت بهبود خواص مکانیکی و خوردگی آن انجام می شود. یکی از مهم ترین عملیات های حرارتی پس از جوشکاری برای حذف رسوب کاربیدهای کروم در مرزدانه انجام می شود. بر خلاف فولاد زنگ نزن مارتنزیتی هدف از عملیات حرارتی فولاد زنگ نزن آستنیتی افزایش سختی آن نیست بلکه بهبود مقاومت به خوردگی و رفع تنش است.

فولاد زنگ نزن آستنیتی یکی از پرکاربردترین گروههای فولاد ضد زنگ است که در صنایع مختلف از تجهیزات غذایی گرفته تا بخشهای پتروشیمی و هوافضا به کار میرود. فولاد ضد زنگ آستنیتی به دلیل ترکیب خاصی از عناصر آلیاژی مانند کروم، نیکل و مولیبدن، مقاومت بالایی در برابر خوردگی و اکسیداسیون دارد. ساختار آستنیتی آن در دمای محیط پایدار است و همین ویژگی باعث میشود شکلپذیری و مقاومت در برابر زنگزدگی فوقالعادهای از خود نشان دهد.
گریدهای رایج این نوع فولاد شامل ۳۰۴، ۳۱۶ و ۳۱۰ هستند که هر کدام برای شرایط کاری خاصی طراحی شدهاند. اما نکتهای که نقش کلیدی در عملکرد این آلیاژها دارد، اجرای صحیح عملیات حرارتی فولاد زنگ نزن آستنیتی است. در ادامه، با هدف عملیات حرارتی فولاد زنگ نزن آستنیتی و اهمیت هر یک از مراحل آن سخن خواهیم گفت، با ما همراه باشید:
هدف عملیات حرارتی فولاد زنگ نزن آستنیتی
عملیات حرارتی فولاد زنگ نزن آستنیتی برخلاف فولادهای کربنی با هدف سختکاری انجام نمیشود. در فولادهای آستنیتی، این فرآیند برای افزایش مقاومت به خوردگی، رفع تنشهای داخلی، بهبود شکلپذیری و حفظ پایداری ساختار انجام میگیرد. در واقع، عملیات حرارتی فولاد زنگ نزن آستنیتی، راهی است برای بازگرداندن یکنواختی ساختار و جلوگیری از تشکیل کاربیدهای مضر کروم که میتوانند باعث کاهش مقاومت به خوردگی شوند.
عملیات محلولسازی
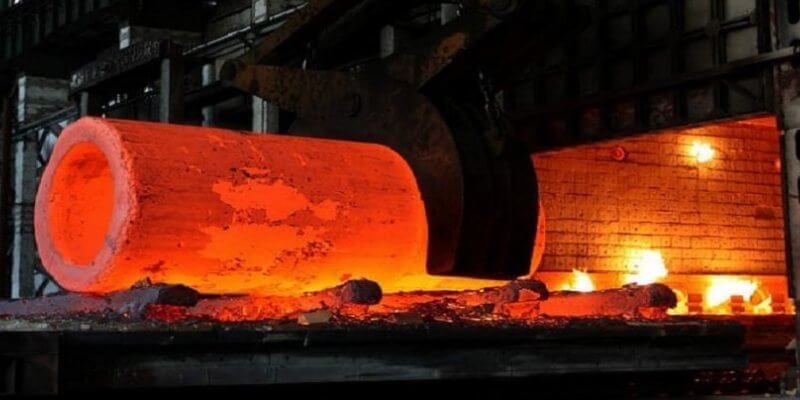
اولین و مهمترین مرحله در عملیات حرارتی فولاد زنگ نزن آستنیتی، مرحله محلولسازی یا Solution Annealing است. در این فرآیند، فولاد تا دمای حدود ۱۰۴۰ تا ۱۱۲۰ درجه سانتیگراد گرم میشود تا کاربیدهای کروم در ساختار آستنیتی حل شوند. این کار باعث یکنواخت شدن ترکیب شیمیایی فولاد میشود و نواحی تهی از کروم که در اثر عملیات قبلی یا جوشکاری ایجاد شدهاند، اصلاح میگردند. اگر این مرحله بهدرستی انجام نشود، خوردگی بیندانهای رخ میدهد و فولاد مقاومت خود را در برابر محیطهای خورنده از دست میدهد.
اهمیت کنترل دما
در عملیات محلولسازی کنترل دما اهمیت بسیار زیادی دارد. اگر دما کمتر از حد لازم باشد، کاربیدها کاملاً حل نمیشوند و اگر بیش از حد بالا برود، رشد دانهها اتفاق میافتد و خواص مکانیکی تضعیف میشود. برای مثال، فولاد زنگ نزن ۳۰۴ معمولاً در دمای حدود ۱۰۵۰ درجه سانتیگراد و فولاد ۳۱۶ در حدود ۱۱۰۰ درجه سانتیگراد محلولسازی میشود. پس از رسیدن به این دما، فولاد باید در همان دمای بالا برای مدت کوتاهی نگه داشته شود تا ترکیب یکنواخت شود.
سرد کردن سریع
بعد از عملیات محلولسازی، مرحله سرد کردن یا کوئنچینگ آغاز میشود. فولاد آستنیتی باید به سرعت از دمای بالا تا دمای محیط سرد شود. این کار معمولاً با آب، هوای فشرده یا محلولهای خنککننده انجام میگیرد. هدف از سرد کردن سریع جلوگیری از تشکیل مجدد کاربیدهای کروم در دمای متوسط است. اگر این سرد شدن بهصورت آهسته انجام شود، ممکن است کاربیدهای کروم دوباره رسوب کنند و مقاومت به خوردگی کاهش یابد. بنابراین سرعت سرد کردن نقش تعیینکنندهای در کیفیت نهایی فولاد دارد.
فولادهای کمکربن و مزایای آنها
در برخی گریدها مانند ورق استیل ۳۰۴L یا ورق استیل ۳۱۶L که حرف L نشاندهنده کربن پایین است، حساسیت به رسوب کاربید بسیار کمتر است. این نوع فولادها برای کاربردهایی که احتمال گرم شدن مکرر یا جوشکاری زیاد وجود دارد، مناسبتر هستند، چون نیاز به عملیات حرارتی مجدد پس از جوشکاری ندارند. در مقابل، فولادهای معمولی بدون حرف L باید حتماً پس از عملیات حرارتی به سرعت کوئنچ شوند تا خاصیت ضد زنگ خود را حفظ کنند.
عملیات پایدارسازی فولاد زنگ نزن آستنیتی
در بعضی از کاربردها که فولاد در معرض دماهای بین ۴۰۰ تا ۸۰۰ درجه سانتیگراد قرار میگیرد، عملیات پایدارسازی یا Stabilizing Treatment ضروری است. در این مرحله، فولادهایی که حاوی تیتانیم یا نیوبیوم هستند، مانند گریدهای ۳۲۱ و ۳۴۷، در دمای حدود ۸۵۰ درجه سانتیگراد گرم میشوند. در این شرایط، کاربیدهای پایدار TiC و NbC تشکیل میشوند که مانع از رسوب کاربید کروم در مرز دانهها میگردند. به این ترتیب مقاومت به خوردگی بیندانهای فولاد افزایش مییابد و در دماهای بالا عملکرد بهتری خواهد داشت.
تغییرات ساختاری در عملیات حرارتی فولاد زنگ نزن آستنیتی چگونه است؟
پس از عملیات حرارتی فولاد زنگ نزن آستنیتی ، ساختار فلز تقریباً بهطور کامل آستنیتی میشود. این ساختار در تصاویر میکروسکوپی به صورت دانههای درشت و یکنواخت دیده میشود که فاقد رسوبات مرزی هستند. اگر عملیات حرارتی فولاد زنگ نزن آستنیتی ناقص باشد، کاربیدهای کروم در مرز دانهها باقی میمانند و باعث کاهش مقاومت به خوردگی میشوند.
اثر عملیات حرارتی فولاد زنگ نزن آستنیتی روی خواص مکانیکی
عملیات حرارتی فولاد زنگ نزن آستنیتی مستقیماً روی خواص مکانیکی آن تأثیر میگذارد. پس از محلولسازی، فولاد انعطافپذیرتر میشود و چقرمگی آن افزایش مییابد. این ویژگیها باعث میشود قطعه در برابر ضربه یا خمش بهتر عمل کند. همچنین تنشهای داخلی ناشی از نورد یا جوشکاری برطرف میشود و احتمال ترکخوردگی کاهش مییابد. البته این نوع عملیات سختی سطحی را کاهش میدهد، اما در مقابل مقاومت به خوردگی و دوام طولانیمدت را بهبود میدهد.
تأثیر عملیات حرارتی فولاد زنگ نزن آستنیتی روی مقاومت به خوردگی
یکی از اصلی ترین اهداف عملیات حرارتی فولاد زنگ نزن آستنیتی، بازسازی مقاومت به خوردگی است. هنگامی که کاربیدهای کروم در ساختار حل میشوند، کروم آزاد برای تشکیل لایه محافظ اکسید کروم در سطح فلز فراهم میشود. این لایه نازک و پایدار از تماس مستقیم فولاد با عوامل خورنده جلوگیری میکند. در نتیجه، فولاد در محیطهای مرطوب، اسیدی یا نمکی دوام بیشتری دارد. به همین دلیل، عملیات محلولسازی یکی از ضروریترین مراحل در تولید تجهیزات غذایی، دارویی و شیمیایی است.
عملیات پس از جوشکاری
جوشکاری یکی از مراحل حساس در کار با فولاد آستنیتی است. حرارت موضعی در ناحیه جوش میتواند باعث رسوب کاربیدهای کروم در مرز دانهها شود و مقاومت به خوردگی را کاهش دهد. برای جلوگیری از این مشکل، پس از جوشکاری معمولاً عملیات محلولسازی مجدد انجام میشود تا ساختار آستنیتی بازیابی گردد. اگر این کار ممکن نباشد، بهتر است از فولادهای کمکربن استفاده شود تا احتمال تشکیل کاربید کاهش یابد.
تفاوت با سایر فولادهای زنگ نزن
فولاد زنگ نزن آستنیتی رفتار متفاوتی نسبت به انواع فریتی و مارتنزیتی دارد. فولادهای فریتی با عملیات حرارتی سخت نمیشوند و بیشتر برای کاربردهایی استفاده میشوند که شکلپذیری اهمیت دارد. فولادهای مارتنزیتی، برعکس، قابل سختکاری هستند و در ابزارهای برشی یا قطعات مقاوم به سایش کاربرد دارند. اما فولاد آستنیتی حتی پس از عملیات حرارتی نیز ساختار آستنیتی خود را حفظ میکند و هدف از حرارتدهی، بهبود خوردگی و رفع تنش است، نه افزایش سختی.
کاربردهای صنعتی
عملیات حرارتی فولاد زنگ نزن آستنیتی در صنایع مختلف نقش کلیدی دارد. در صنایع غذایی و دارویی برای جلوگیری از آلودگی سطح و حفظ مقاومت در برابر مواد شیمیایی انجام میشود. در صنعت نفت و گاز، قطعاتی مانند مبدلهای حرارتی، لولهها و مخازن که در دما و فشار بالا کار میکنند، پس از عملیات حرارتی دوام بیشتری پیدا میکنند. در خودروسازی و هوافضا نیز از این فولاد برای ساخت قطعاتی که در معرض حرارت مستقیم قرار دارند، مانند سیستمهای اگزوز، استفاده میشود.
خطاهای رایج در عملیات حرارتی فولاد زنگ نزن آستنیتی
در فرآیند عملیات حرارتی فولاد زنگ نزن آستنیتی، اشتباهات کوچک میتوانند پیامدهای بزرگی داشته باشند. اگر سرد کردن به اندازه کافی سریع نباشد، کاربیدهای کروم دوباره تشکیل میشوند. اگر دما بیش از حد بالا برود، رشد دانهها اتفاق میافتد و خواص مکانیکی افت میکند. همچنین آلودگی سطح در کوره میتواند باعث تغییر رنگ یا تشکیل لایههای اکسیدی غیرفعال شود. به همین دلیل استفاده از کورههای تمیز و کنترل دقیق اتمسفر گازی در زمان عملیات ضروری است.
روش های رایج عملیات حرارتی فولاد زنگ نزن آستنیتی
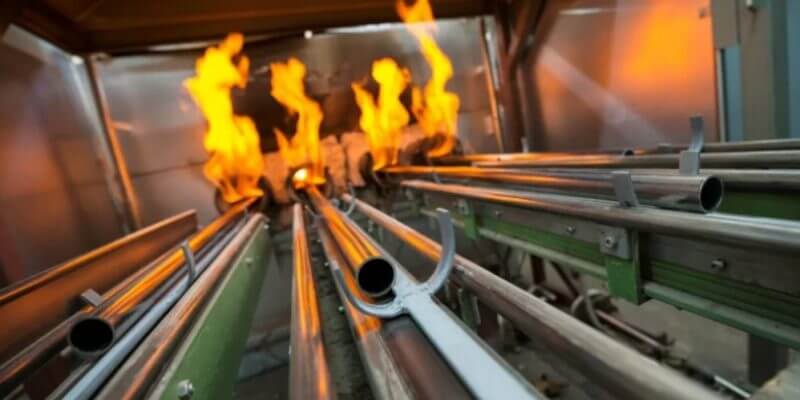
فولادهای زنگ نزن آستنیتی عمدتاً با آنیلینگ کامل در دمای ۱۰۱۰ تا ۱۱۵۰ درجه سانتیگراد و خنک کاری سریع در آب یا هوا عملیات حرارتی میشوند تا کاربیدهای کروم در ماتریس آستنیتی حل شده و مقاومت به خوردگی بیندانهای بازیابی گردد؛ این روش به ویژه پس از جوشکاری، نورد گرم یا کار سرد شدید کاربرد دارد. برای کاهش تنشهای پسماند بدون ایجاد حساسسازی، آنیلینگ تنش زدایی در دمای ۲۵۰ تا ۴۵۰ درجه سانتیگراد با خنک کاری آهسته انجام میشود. همچنین، پس از کار سرد شدید، آنیلینگ در ۹۵۰ تا ۱۰۵۰ درجه سانتیگراد فولاد را نرم کرده و قابلیت فرمدهی را بازمیگرداند.
در گریدهای پایدار شده مانند ۳۲۱ و ۳۴۷، آنیلینگ پایدارسازی در ۸۵۰ تا ۹۳۰ درجه سانتیگراد کاربیدهای تیتانیوم یا نیوبیوم را تثبیت کرده و از حساسسازی در دماهای سرویس ۵۰۰ تا ۸۰۰ درجه جلوگیری میکند. برای حذف فریت دلتا یا فاز سیگما که در دماهای متوسط تشکیل میشوند، عملیات در ۱۰۵۰ تا ۱۱۰۰ درجه سانتیگراد با کوئنچ سریع ضروری است.
پس از جوشکاری، بسته به شرایط، یا آنیلینگ کامل برای حذف حساسسازی یا تنشزدایی در ۴۰۰ درجه انجام میشود و در سرویسهای دمای بالا، گریدهای پایدار شده برای حفظ پایداری ابعادی و مقاومت به خزش ترجیح داده میشوند، در حالی که قرارگیری طولانیمدت در ۵۵۰ تا ۸۵۰ درجه سانتیگراد باید اجتناب شود تا از رسوب کاربید کروم و افت مقاومت به خوردگی جلوگیری گردد.
نکات فنی برای مهندسان
برای مهندسان حرارتی، توجه به جزئیات در عملیات فولاد آستنیتی بسیار مهم است. در فولادهایی با نیکل بالا مانند ۳۱۰، کنترل دما و زمان اهمیت بیشتری دارد چون پایداری فاز آستنیت زیاد است. در قطعات بزرگتر بهتر است از کوئنچ هوایی به جای آبی استفاده شود تا از تغییر شکل جلوگیری شود. همچنین انجام عملیات در کورههای خلا یا گاز خنثی باعث میشود سطح فولاد براق و بدون اکسید باقی بماند و کیفیت نهایی بالاتر رود.
جمعبندی نهایی
عملیات حرارتی فولاد زنگ نزن آستنیتی فرآیندی حیاتی برای حفظ عملکرد و افزایش طول عمر این آلیاژهاست. با اجرای دقیق مراحل محلولسازی، سرد کردن سریع و در صورت نیاز پایدارسازی، میتوان ساختاری یکنواخت، مقاوم به خوردگی و پایدار به دست آورد. کنترل دقیق دما، زمان و محیط کوره تضمین میکند که فولاد در شرایط سخت صنعتی بهترین عملکرد را داشته باشد. این فرآیند نه تنها مقاومت به خوردگی را بازمیگرداند، بلکه چقرمگی و دوام قطعات را نیز افزایش میدهد. در نتیجه، عملیات حرارتی درست میتواند تفاوتی چشمگیر در کیفیت نهایی فولاد زنگ نزن آستنیتی ایجاد کند و نقش مهمی در موفقیت صنعتی و طول عمر تجهیزات داشته باشد.